Ten poradnik jest częścią przewodnika Narzędzia i porady fachowca, w którym zebraliśmy wszystkie artykuły z tego tematu.
Przygotowanie otworu pod gwintowanie to kluczowy etap w każdym projekcie, który wymaga solidnego i trwałego połączenia śrubowego. Niezależnie od tego, czy jesteś profesjonalnym mechanikiem, inżynierem czy pasjonatem majsterkowania, dokładne dopasowanie średnicy wiertła do rozmiaru gwintu jest absolutnie niezbędne. W przypadku jednego z najpopularniejszych i najczęściej używanych gwintów metrycznych – **M6** – precyzja ta nabiera szczególnego znaczenia. Wybór niewłaściwego wiertła może prowadzić do poważnych problemów, od złamania gwintownika, przez osłabienie połączenia, aż po całkowite zniszczenie elementu.
W tym artykule skupimy się wyłącznie na gwincie M6, rozwiewając wszelkie wątpliwości dotyczące wyboru odpowiedniej średnicy wiertła. Dowiesz się, dlaczego ta pozornie niewielka różnica w milimetrach ma tak ogromny wpływ na końcowy efekt, jakie czynniki należy wziąć pod uwagę, oraz czego bezwzględnie unikać, aby Twoje gwinty były zawsze perfekcyjne.
Jaka średnica wiertła pod gwint M6?
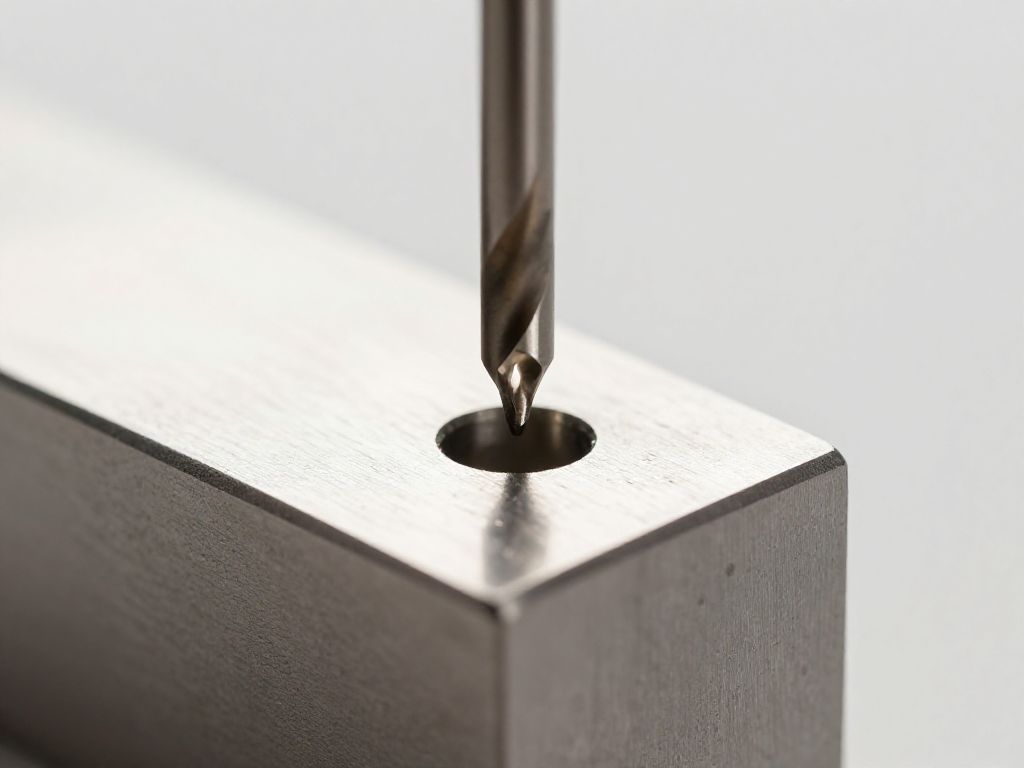
Kiedy stajesz przed zadaniem przygotowania otworu pod gwint M6, najważniejszą informacją, której potrzebujesz, jest **dokładna średnica wiertła**. Istnieje jedna standardowa i uniwersalna wartość, która zapewni optymalne zaczepienie gwintu i ułatwi cały proces gwintowania.
Dla standardowego gwintu metrycznego **M6** (o skoku 1.0 mm), prawidłowa średnica wiertła wynosi **5.0 mm**.
Ta wartość nie jest przypadkowa i wynika z norm dotyczących gwintów metrycznych. Ogólna zasada doboru średnicy wiertła pod gwint metryczny (dla gwintów zewnętrznych) polega na odjęciu wartości **skoku gwintu** od jego **nominalnej średnicy**.
* Gwint M6 ma średnicę nominalną 6 mm.
* Standardowy skok gwintu M6 wynosi 1.0 mm.
Zatem: 6 mm (średnica nominalna) – 1.0 mm (skok gwintu) = **5.0 mm**.
Wiercenie otworu o średnicy 5.0 mm pod gwint M6 zapewnia idealne warunki do utworzenia gwintu z około **82% zaczepieniem**. Jest to wartość uznawana za optymalną, ponieważ gwarantuje wystarczającą wytrzymałość połączenia, jednocześnie minimalizując ryzyko złamania gwintownika i zbyt dużego oporu podczas gwintowania. Większe zaczepienie gwintu (np. 100%) nie zawsze jest lepsze, ponieważ wymaga znacznie większej siły do gwintowania, co zwiększa ryzyko uszkodzenia narzędzia i gwintowanego materiału.
Chociaż dla M6 standardem jest skok 1.0 mm, warto wiedzieć, że istnieją również gwinty metryczne drobnozwojne. W przypadku gwintu M6, gwinty drobnozwojne są rzadko spotykane w standardowych zastosowaniach, ale dla innych rozmiarów mogą mieć różne skoki (np. M8x0.75, M8x1.0). Zawsze należy sprawdzić skok gwintu, zwłaszcza jeśli masz do czynienia z nietypowym zastosowaniem lub specyficznym projektem. Jednak dla **M6 bez dodatkowych oznaczeń, zawsze przyjmujemy skok 1.0 mm i wiertło 5.0 mm**.
Dla ułatwienia, przedstawiamy tabelę z najczęściej używanymi gwintami metrycznymi i odpowiadającymi im średnicami wierteł:
| Gwint Metryczny (M) | Średnica nominalna (mm) | Standardowy skok gwintu (mm) | Zalecana średnica wiertła (mm) | Orientacyjne zaczepienie gwintu (%) |
|---|---|---|---|---|
| M3 | 3.0 | 0.5 | 2.5 | ~82% |
| M4 | 4.0 | 0.7 | 3.3 | ~82% |
| M5 | 5.0 | 0.8 | 4.2 | ~82% |
| M6 | 6.0 | 1.0 | 5.0 | ~82% |
| M8 | 8.0 | 1.25 | 6.8 | ~82% |
| M10 | 10.0 | 1.5 | 8.5 | ~82% |
| M12 | 12.0 | 1.75 | 10.2 | ~82% |
Zawsze upewnij się, że używasz miarki lub suwmiarki do sprawdzenia średnicy wiertła, zwłaszcza jeśli masz wątpliwości co do jego oznaczenia. Precyzja w tym przypadku jest bezcenna.
Dlaczego dobór średnicy jest tak ważny?
Wybór odpowiedniej średnicy wiertła pod gwint M6 nie jest jedynie kwestią zgodności z normami – to fundament solidności i trwałości Twojego połączenia. Błędny dobór może prowadzić do szeregu problemów, które mogą zniweczyć cały wysiłek.
Główne powody, dla których precyzyjny dobór średnicy jest tak istotny:
* **Optymalne zaczepienie gwintu:** Jak wspomniano, wiertło 5.0 mm dla M6 zapewnia około 82% zaczepienia gwintu. Jest to złoty środek pomiędzy maksymalną wytrzymałością a minimalnym wysiłkiem gwintowania.
„Sukces w gwintowaniu to równowaga między siłą, jaką gwint ma przenieść, a łatwością jego wykonania. Odpowiednia średnica otworu to klucz do tej równowagi.”
Teraz przyjrzyjmy się, co dzieje się, gdy średnica wiertła jest nieprawidłowa:
**1. Otwór za mały (np. 4.9 mm lub mniej):**
* **Zwiększony opór i siła:** Gwintownik musi usunąć znacznie więcej materiału. Prowadzi to do ogromnego oporu i wymaga użycia większej siły.
* **Ryzyko złamania gwintownika:** To jeden z najczęstszych i najbardziej frustrujących problemów. Złamany gwintownik w otworze jest niezwykle trudny do usunięcia, a często oznacza zniszczenie obrabianego elementu.
* **Przegrzewanie się gwintownika:** Nadmierne tarcie generuje ciepło, co może prowadzić do utwardzenia materiału i szybszego zużycia gwintownika.
* **Niejakość gwintu:** Może dojść do zacierania materiału, nierównomiernego kształtowania gwintu lub nawet jego zerwania.
**2. Otwór za duży (np. 5.1 mm lub więcej):**
* **Zmniejszone zaczepienie gwintu:** Zbyt duży otwór oznacza, że zęby gwintownika nie mogą zagłębić się w materiał na odpowiednią głębokość. To skutkuje mniejszym kontaktem między gwintem w elemencie a śrubą.
* **Osłabienie połączenia:** Mniejsze zaczepienie gwintu bezpośrednio przekłada się na mniejszą wytrzymałość mechaniczną połączenia. Gwint może łatwo ulec zerwaniu (tzw. „przekręceniu”) pod obciążeniem lub podczas dokręcania.
* **Luźne połączenie:** Śruba może mieć „luz” w otworze, co jest niedopuszczalne w większości zastosowań wymagających precyzji i stabilności.
* **Problem z centrowaniem:** W niektórych przypadkach śruba może być trudna do prawidłowego scentrowania, co utrudnia montaż.
W skrócie, precyzyjny dobór średnicy wiertła pod M6 to inwestycja w jakość, bezpieczeństwo i trwałość Twojej pracy. Unikając błędów na tym etapie, oszczędzasz czas, pieniądze i nerwy, a także gwarantujesz sobie satysfakcję z dobrze wykonanego zadania.
Wpływ materiału i jakości wiertła na wynik
Oprócz samej średnicy wiertła, na końcowy efekt gwintowania M6 znaczący wpływ mają dwa inne czynniki: **rodzaj obrabianego materiału** oraz **jakość i typ używanego wiertła**. Ignorowanie ich może prowadzić do frustrujących wyników, nawet jeśli średnica wiertła jest teoretycznie poprawna.
**1. Materiał obrabianego elementu:**
Różne materiały reagują inaczej na wiercenie i gwintowanie, co może wymagać subtelnych korekt lub specjalnego podejścia.
* **Stale niskowęglowe i miękkie metale (np. aluminium, mosiądz):** Materiały te są stosunkowo łatwe w obróbce. Standardowe wiertło 5.0 mm sprawdzi się doskonale. Ważne jest, aby wiertło było ostre, aby zapobiec zacieraniu się materiału (zwłaszcza aluminium), które może prowadzić do powstawania „zadziorków”. W niektórych specyficznych zastosowaniach, dla bardzo miękkich metali lub materiałów o dużej plastyczności, sporadycznie zaleca się minimalnie większe wiertło (np. 5.05 mm), aby zrekompensować wypieranie materiału, jednak **5.0 mm pozostaje standardem i punktem wyjścia**.
* **Stale wysokowęglowe i nierdzewne:** Są to materiały znacznie twardsze i trudniejsze w obróbce. Wymagają użycia wysokiej jakości wierteł, niskiej prędkości obrotowej i obfitego chłodzenia/smarowania. Średnica **5.0 mm** jest tu krytyczna; każde odchylenie może drastycznie zwiększyć ryzyko złamania gwintownika.
* **Żeliwo:** Materiał kruchy, ale twardy. Wiercenie wymaga stabilności i unikania nagłych obciążeń. Wiertło 5.0 mm jest prawidłowe.
* **Tworzywa sztuczne (np. PCV, plexi, nylon):** Materiały te mają tendencję do „sprężynowania” lub „płynięcia” pod naciskiem. Wiercenie musi odbywać się z umiarkowaną prędkością i bez nadmiernego docisku, aby uniknąć topienia. Standardowe 5.0 mm jest zazwyczaj odpowiednie, ale w zależności od specyfiki tworzywa (zwłaszcza tych elastycznych), producenci narzędzi mogą zalecać minimalne korekty, aby uwzględnić „zamknięcie” otworu po wierceniu.
**2. Jakość i typ wiertła:**
Nawet najlepsza maszyna i idealna średnica nie pomogą, jeśli wiertło jest niewłaściwe lub niskiej jakości.
* **Materiał wiertła:**
* **HSS (High-Speed Steel):** Najpopularniejszy i najbardziej uniwersalny typ, odpowiedni do większości stali i metali miękkich.
* **HSS-Co (HSS z dodatkiem kobaltu):** Lepszy do wiercenia w twardszych stalach nierdzewnych i stopowych, oferuje zwiększoną odporność na ciepło i zużycie.
* **Wiertła węglikowe (Solid Carbide):** Przeznaczone do najtwardszych materiałów, takich jak hartowane stale czy żeliwo. Są bardzo twarde, ale jednocześnie kruche.
* **Ostrzenie i geometria wiertła:**
* **Ostre krawędzie tnące:** To podstawa. Tępe wiertło nie tnie, lecz „mieli” materiał, generując ciepło, nierówne krawędzie i nieprecyzyjny otwór.
* **Kąt wierzchołkowy:** Standardowo 118° dla ogólnego zastosowania, ale 135° jest lepsze do twardszych materiałów, ponieważ lepiej centrowało się i zmniejsza siłę nacisku.
* **Geometria spirali (rowków):** Odpowiednia konstrukcja rowków odprowadza wióry efektywnie, zapobiegając ich zakleszczaniu się i przegrzewaniu.
* **Powłoki:**
* **TiN (azotek tytanu):** Zwiększa twardość powierzchni, odporność na zużycie i obniża tarcie.
* **TiAlN (azotek tytanowo-aluminiowy):** Jeszcze lepsza odporność na wysokie temperatury, idealna do obróbki na sucho lub w trudnych warunkach.
* **Inne powłoki:** Są liczne specjalistyczne powłoki zwiększające wydajność i żywotność wierteł w konkretnych zastosowaniach.
Pamiętaj: **dobrze naostrzone, wysokiej jakości wiertło o średnicy 5.0 mm** to Twój najlepszy sprzymierzeniec w przygotowaniu perfekcyjnego otworu pod gwint M6, niezależnie od obrabianego materiału. Inwestycja w dobre narzędzia zawsze się zwraca.
Czego unikać podczas wiercenia pod gwint M6?
Precyzyjne gwintowanie M6 wymaga nie tylko odpowiedniego wiertła, ale także prawidłowej techniki i unikania typowych błędów. Oto lista rzeczy, których należy unikać, aby zapewnić sukces:
* **Używanie niewłaściwej średnicy wiertła:** To podstawowy błąd, o którym mówiliśmy obszernie. Zarówno za mały, jak i za duży otwór prowadzi do poważnych problemów. **Zawsze używaj wiertła 5.0 mm dla standardowego gwintu M6.**
* **Wiertło tępe lub uszkodzone:** Tępe wiertło nie tnie materiału, lecz go gniecie i nagrzewa. Może to spowodować nieprecyzyjny otwór, nierówne krawędzie, a także prowadzić do złamania wiertła lub gwintownika. Uszkodzone wiertło (np. z wyszczerbioną krawędzią) również nie zapewni precyzji.
* **Brak smarowania/chłodzenia:** Wiercenie, zwłaszcza w twardszych materiałach (stale, stal nierdzewna), generuje dużo ciepła. Brak chłodziwa lub smarowidła (np. oleju do wiercenia) skraca żywotność wiertła, prowadzi do przegrzewania materiału, utrudnia usuwanie wiórów i może skutkować niższą jakością otworu.
* **Nadmierny docisk lub niewłaściwa prędkość obrotowa:** Zbyt mocne dociskanie wiertła nie przyspieszy wiercenia, a jedynie zwiększy tarcie, obciążenie wiertła i ryzyko jego złamania lub przegrzania. Z kolei zbyt duża prędkość obrotowa dla danego materiału i średnicy wiertła może prowadzić do jego szybkiego zużycia i przegrzania. Zawsze dostosuj prędkość i docisk do materiału.
* **Brak centrowania otworu:** Wiercenie bez dokładnego oznaczenia punktu początkowego lub bez użycia punktaka prowadzi do „wędrowania” wiertła. Otwór nie będzie w wyznaczonym miejscu, a gwint będzie krzywy. Zawsze użyj punktaka i/lub wiertła prowadzącego (centrującego).
* **Niewystarczające usuwanie wiórów:** Zwłaszcza przy głębokich otworach wiertła mogą się zapychać wiórami. Wiertła z dobrym odprowadzeniem wiórów minimalizują ten problem, ale w przypadku niektórych materiałów i głębokości, konieczne jest regularne wyciąganie wiertła z otworu, aby oczyścić wióry.
* **Brak fazowania lub gratowania otworu:** Po wierceniu krawędzie otworu są często ostre i pokryte zadziorami. Nieusunięcie ich przed gwintowaniem może spowodować uszkodzenie pierwszych zwojów gwintownika lub utrudnić jego wprowadzenie. Zawsze delikatnie sfazuj otwór pod kątem 90° lub 120° po wierceniu.
* **Zbyt płytkie wiercenie:** Upewnij się, że otwór jest wystarczająco głęboki, aby pomieścić cały gwint, który zamierzasz naciąć, plus dodatkowy margines (około 1.5-2.0x skoku gwintu) na początkowe zwoje gwintownika. Pamiętaj, że gwintownik potrzebuje kilku zwojów do pełnego formowania gwintu.
Unikanie tych błędów, w połączeniu z użyciem odpowiedniego wiertła i świadomością obrabianego materiału, zapewni Ci powtarzalne i wysokiej jakości rezultaty gwintowania M6. Precyzja i cierpliwość to klucz do sukcesu w obróbce metalu.
Dobór odpowiedniego wiertła pod gwint M6 to absolutny fundament dla każdego, kto dąży do solidnych i trwałych połączeń. Pamiętaj: **5.0 mm to standardowa i najbardziej uniwersalna średnica** wiertła do gwintu M6. Ta precyzja, wynikająca z różnicy pomiędzy średnicą nominalną gwintu a jego skokiem, gwarantuje optymalne zaczepienie gwintu i minimalizuje ryzyko problemów podczas samego procesu gwintowania.
Nie lekceważ znaczenia tego wyboru. Za mały otwór grozi złamaniem gwintownika i zwiększonym wysiłkiem, natomiast za duży otwór drastycznie osłabia połączenie, czyniąc je podatnym na zerwanie. Zawsze inwestuj w **wysokiej jakości, ostre wiertła**, dostosowane do materiału, w którym pracujesz. Nie zapominaj o odpowiednim chłodzeniu i smarowaniu, a także o prawidłowej technice wiercenia, która obejmuje centrowanie otworu i usuwanie wiórów.
Dzięki zastosowaniu tych wskazówek, gwintowanie M6 stanie się dla Ciebie prostym i satysfakcjonującym zadaniem, a Twoje połączenia będą trwałe, niezawodne i zgodne z najwyższymi standardami.
Powiązane artykuły
- Bezpieczniki B16: Niezbędny Element Bezpiecznej Instalacji Elektrycznej
- Jaki peszel do przewodu 3×2 5? Wybór idealnej ochrony dla Twojej instalacji
- Metry kwadratowe kalkulator: Szybki sposób na precyzyjne obliczenia powierzchni
- Podłączenie gniazdka: Kompletny poradnik dla każdego majsterkowicza
- Jak położyć silikon w narożnikach: Kompletny przewodnik po precyzyjnym i trwałym uszczelnianiu


One thought on “Jakie wiertło pod M6: Precyzja, która gwarantuje sukces gwintowania”